Awaryjna wymiana uszkodzonej rury ekranowej kotła w elektrowni w Niemczech
OBIEKT
ELEKTROWNIA
kRAJ
NIEMCY
TRYB PRAC
AWARIA
ZOBACZ SZCZEGÓŁY
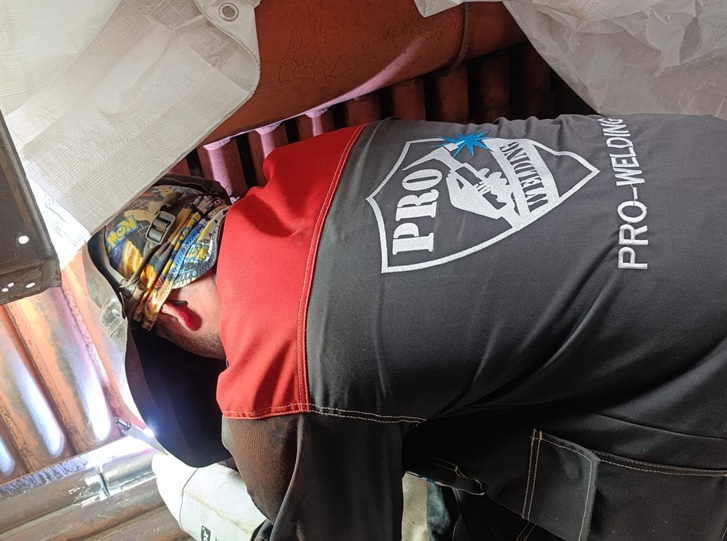
W związku z awarią kotła zespół PRO-Welding został skierowany do pilnej wymiany uszkodzonego odcinka rury ekranowej w strefie stropowej komory spalania.
Kluczowym wymaganiem było jak najszybsze wykonanie naprawy i przygotowanie instalacji do ponownego uruchomienia. Cały zakres prac ukończyliśmy w ciągu 20 godzin.
Informacje o projekcie
Lokalizacja
Niemcy
Rodzaj obiektu
Elektrownia
Tryb realizacji
Awaryjna naprawa kotła
Zakres
Wymiana uszkodzonego odcinka rury ekranowej
Materiał
Stal kotłowa 15Mo3
Wymiar rury
ok. Ø57,5 × 5 mm
Metoda spawania
TIG 141
Kontrola jakości
VT, RT, próba ciśnieniowa
Czas realizacji
20 godzin
Zakres prac
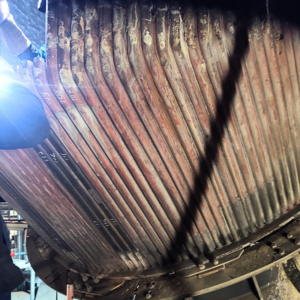
Naprawa obejmowała wymianę około odcinka rury ekranowej dachu kotła.
Zespół wykonał:
wycięcie uszkodzonego fragmentu,
przygotowanie i ukosowanie krawędzi,
dopasowanie nowego odcinka rury,
wykonanie spoin obwodowych,
wykonanie spoin wzdłużnych łączących rurę z płetwami ekranu szczelnego,
odtworzenie ciągłości ekranu kotła.
Spawanie TIG 141
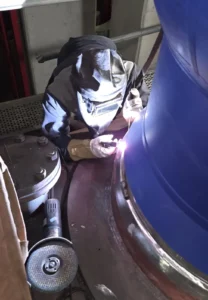
Połączenia rury ciśnieniowej wykonano metodą TIG 141. Metodę zastosowano zarówno do spoin obwodowych rury, jak i do połączenia nowego elementu z płetwami ekranu szczelnego.
Przed spawaniem styki zostały dokładnie przygotowane, ukosowane i oczyszczone do czystego metalu.
Praca w ograniczonej przestrzeni
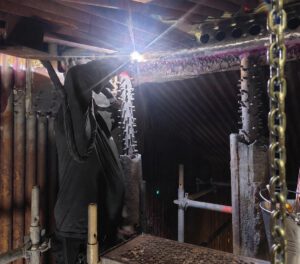
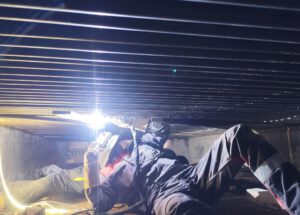
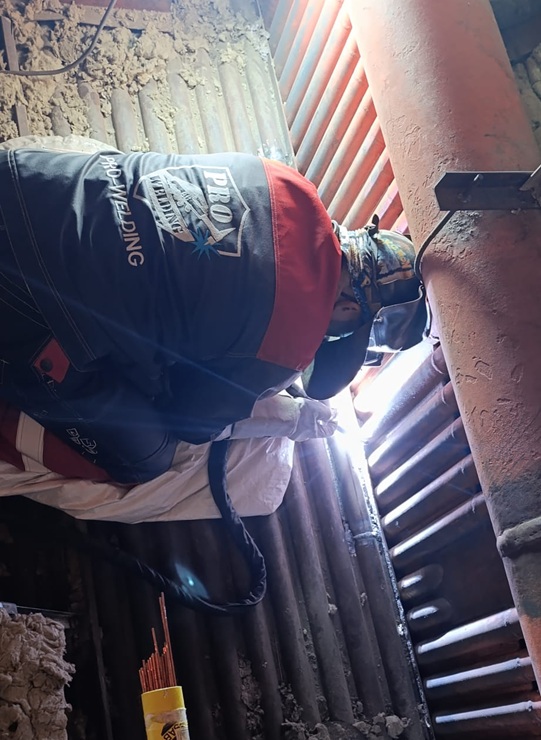
Jednym z głównych wyzwań był dostęp do miejsca naprawy. Prace prowadzono w strefie dachu kotła, bezpośrednio przy sąsiednich rurach ekranu.
Ograniczona przestrzeń wymagała wykonywania spoin w wymuszonych pozycjach oraz odpowiedniego przygotowania stanowiska do spawania i obróbki materiału.
Dodatkowym utrudnieniem były pył, popiół i osady wewnątrz komory kotła, dlatego szczególnie istotne było zabezpieczenie przygotowanych elementów przed zanieczyszczeniem.
Kontrola jakości i odbiór
Po zakończeniu prac wykonano:
VT – 100% wykonanych spoin i naprawionego obszaru ekranu,
RT – badania radiograficzne nowych spoin ciśnieniowych,
próbę ciśnieniową układu kotła.
Badania wykonano zgodnie z wymaganiami odbiorowymi i dokumentacją techniczną projektu.
Naprawa zakończona w 20 godzin
Ze względu na awaryjny charakter prac kluczowe znaczenie miały czas reakcji, organizacja zespołu oraz sprawna realizacja kolejnych etapów naprawy.
Od rozpoczęcia prac do zakończenia całego zakresu minęło 20 godzin.
PRO-Welding Industry Services realizuje prace montażowe, spawalnicze i remontowe przy kotłach przemysłowych, rurociągach, częściach ciśnieniowych oraz urządzeniach technologicznych.
Zapewniamy doświadczone zespoły spawaczy, monterów i brygadzistów. Jesteśmy gotowi do realizacji złożonych projektów oraz postojów remontowych w zakładach przemysłowych w Europie i poza nią.